Slutna folieförpackningar verkar enkla: produkten paketeras, värme tillförs och folien dras åt. Ändå kan två rullar som ser identiska ut uppföra sig mycket olika i förpackningstunneln. Den ena ger en tät, blank förpackning; den andra hänger, spricker i ett hörn eller blir dimmig. Prestandan beror på tre lager som samverkar: materialet, hur folien är orienterad och den del av linjen som applicerar värmen. De flesta inköpsguider diskuterar endast de två sista.
Hur krympfilm fungerar och vad som ska mätas
Filmen spänns ut medan den är varm och kylds snabbt, vilket fixerar de ordnade molekylerna på plats. När värme tillförs senare slappnar dessa molekyler av och filmen dras tillbaka, eftersomskruvad förpackningreferenser beskriver. Två siffror avgör resultatet: fri krympning, vilket anger hur långt filmen återställer sig, och krymptention, vilket anger hur hårt den drar samtidigt som den gör det.
Förväntningar spelar också roll. Polyeten av skrympkvalitet erbjuder vanligtvis en skrymptakt på cirka 20 % och lägre klarhet än polyolefinklars, enligtfullständig guide till krymptefilmPE vinner sällan på utseendet; det vinner på kaliberomfång, laststyrka och kostnad.
Harts egenskaper bakom filmen
Smältindex är den första hävstången. I enLDPE-krympfoliepatent, en lägre smältindexvärde, under ungefär 0,8 g/10 min, är kopplat till högre krympspänning, och långkedjebrytning bidrar med den smältstyrka som håller bubblan stabil. Densitet i intervallet 0,923 till 0,935 g/cm³ ger ökad styvhet, och LDPE kan blandas med LLDPE i ett brett förhållande för att kompromissa mellan krympning och optiska egenskaper mot tålighet.
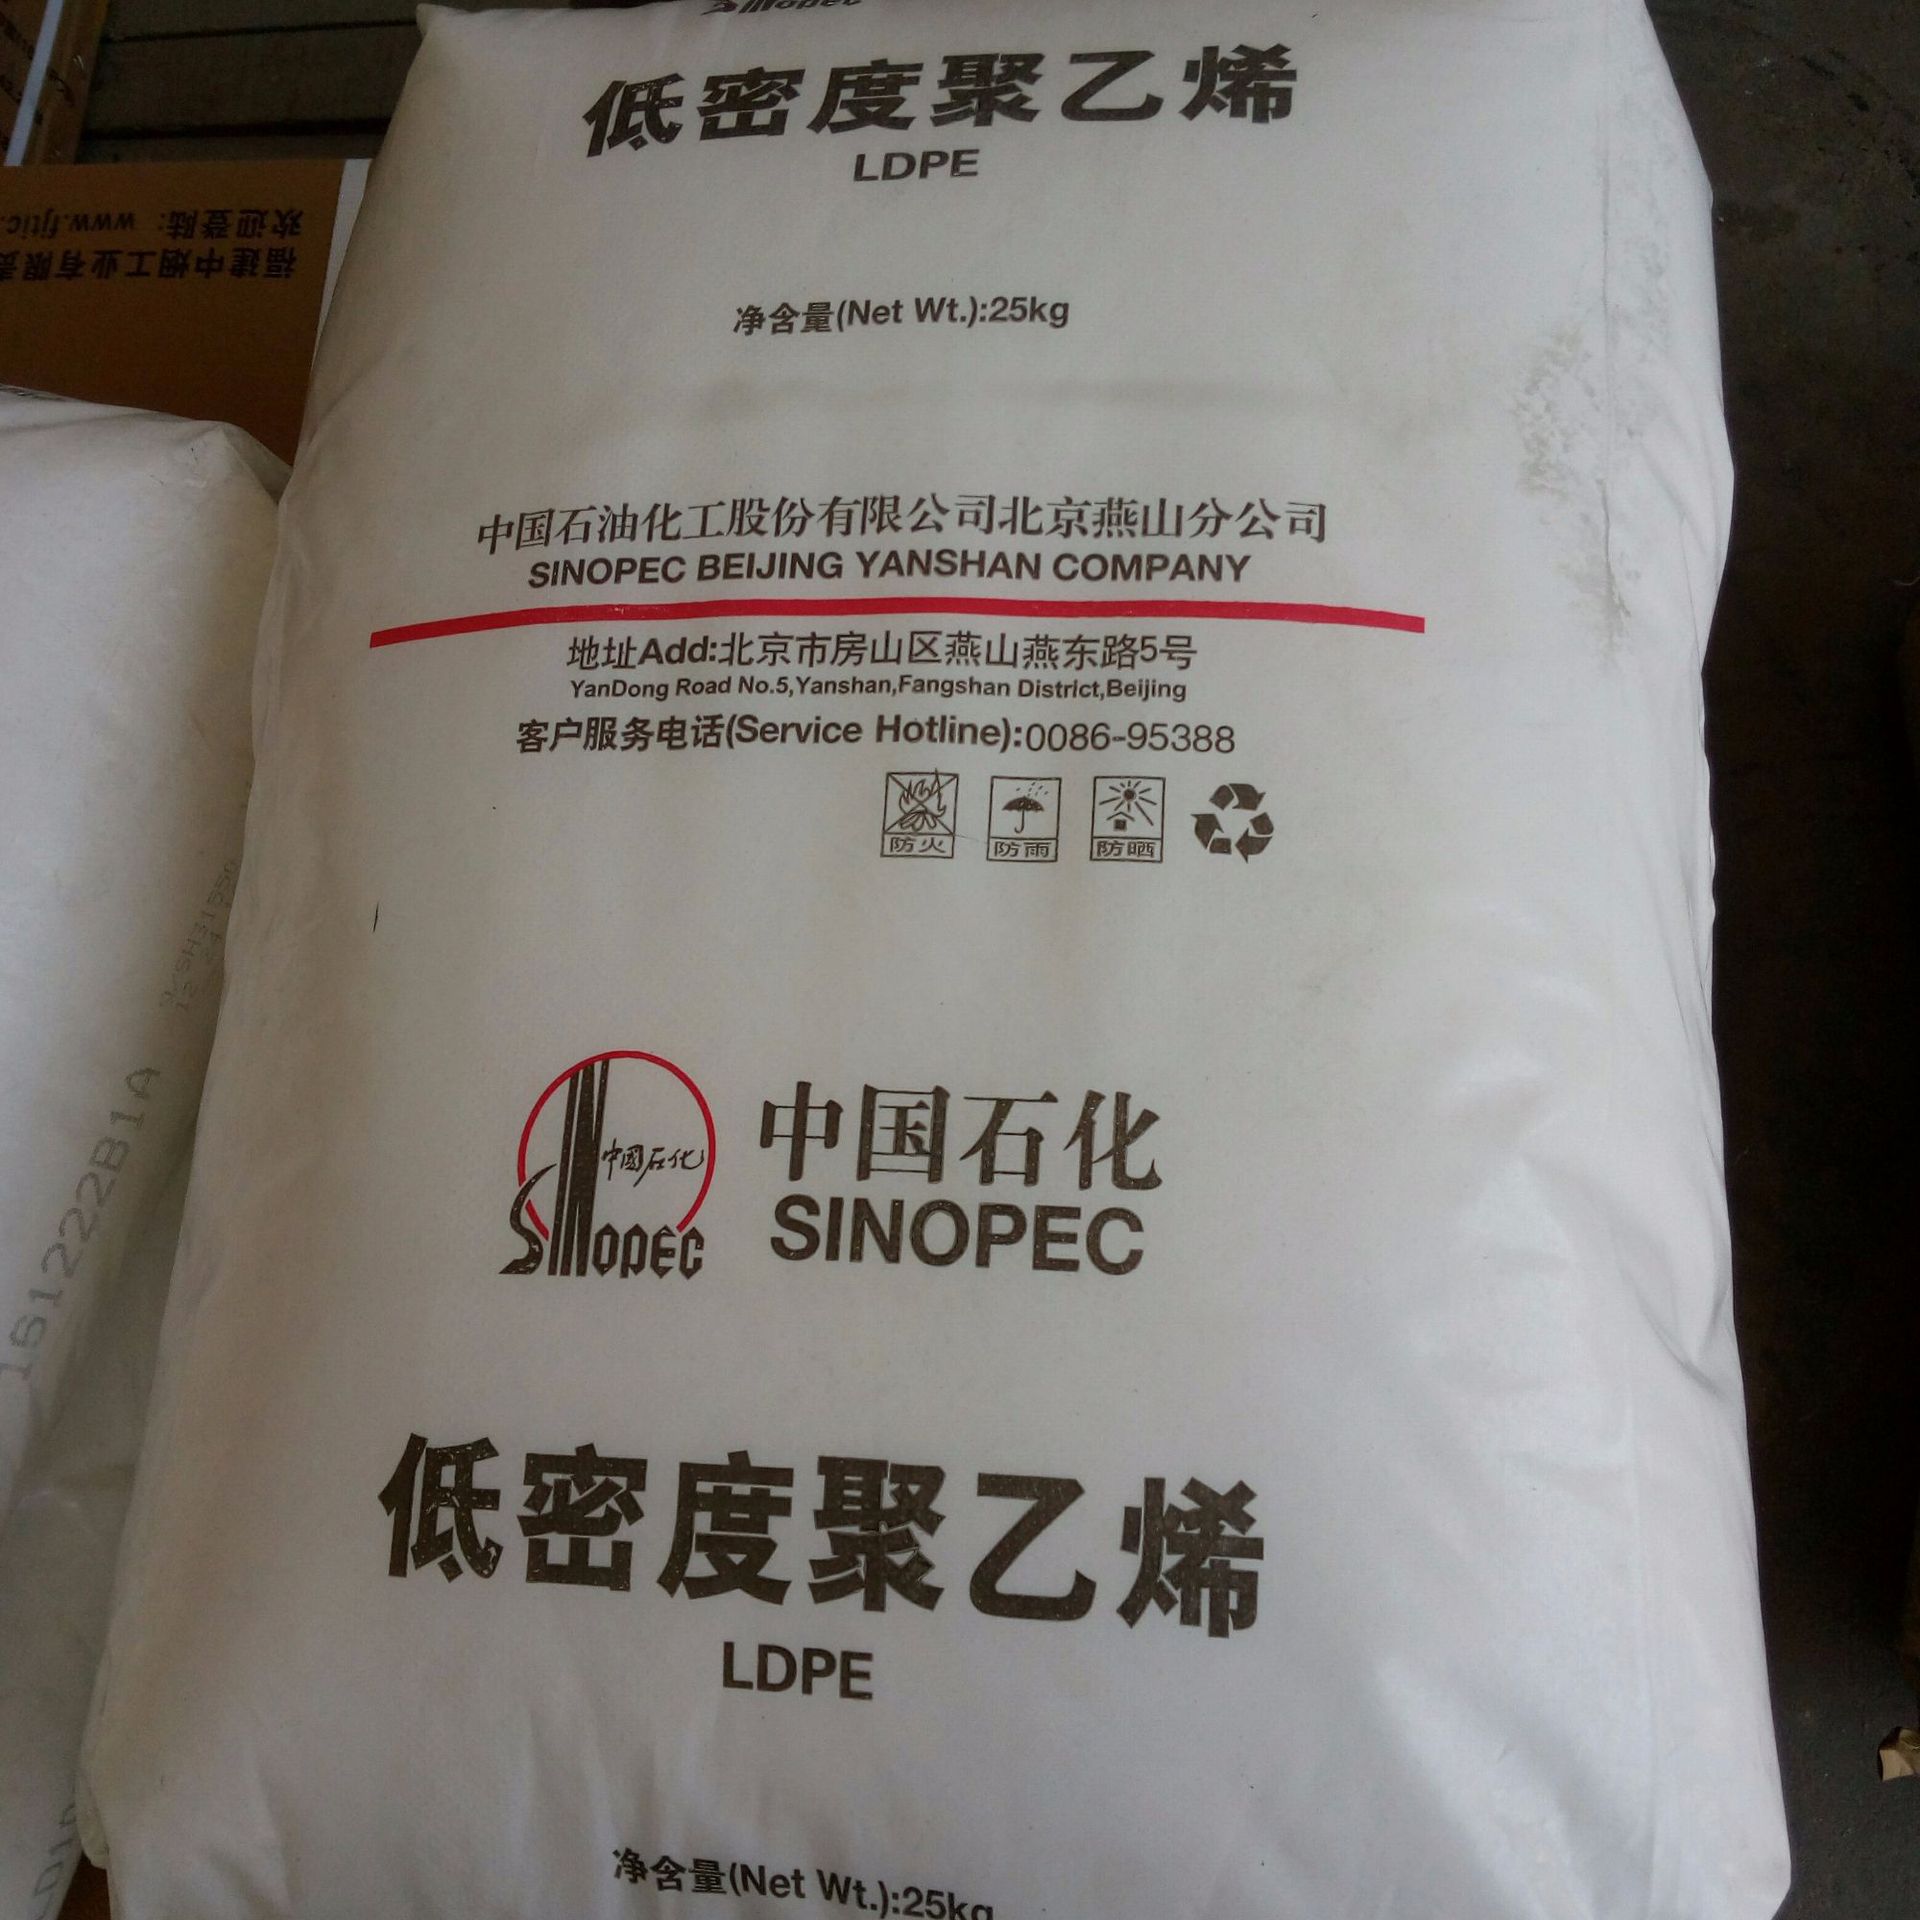
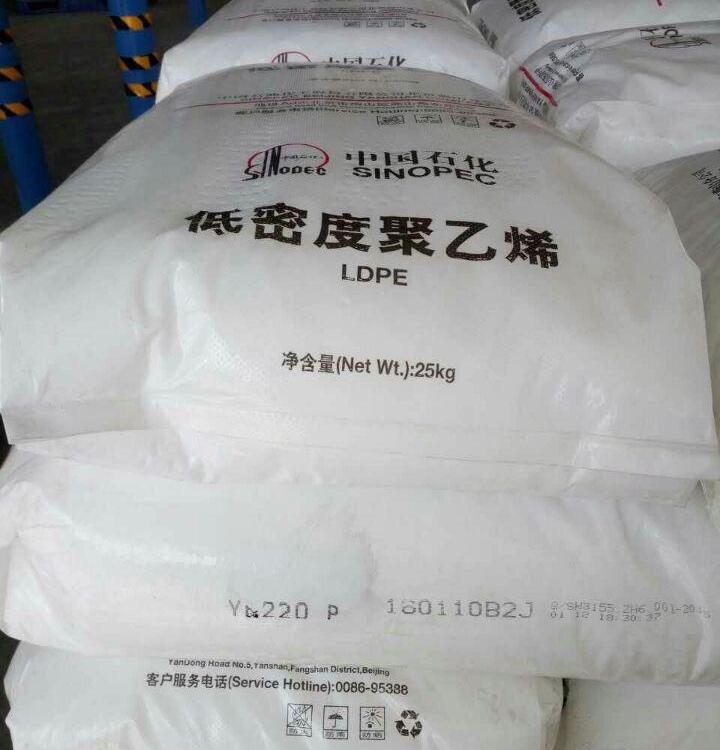
Det är här som en betygsskala somYanshan LD100ACbehöver en ärlig positionering. Leverantörsdata anger densitet till cirka 0,923 g/cm³ med en smältflödesvärde på 2,0 g/10 min, och namngerskruvad förpackningbland dess användningsområden. En smältflödesvärde på 2,0 innebär lätt extrudering och god klarhet, vilket passar väl för lätta krymptillverkningar och blandningar. För tunga paket som kräver maximal draghållfasthet är ett LDPE med lägre smältindex vanligtvis den starkare basen, med LD100AC som komponent för process- och optiska egenskaper.
Bearbetning avgör hur mycket av hartsens potential du behåller
En bra hartsort kan fortfarande ge upphov till svag krympning. Blås- och dragförhållandena bestämmer hur mycket orientering som skapas i varje riktning, så en obalanserad film krymper ojämnt och förvränger förpackningen. Kylningen är lika viktig: om bubblan förblir het för länge slappnar molekylerna av innan de fryser, och filmen förlorar den krympkraft som hartsen skulle ha kunnat ge.
På Chengnuo, när köpare ber oss ta fram en förteckning över lämpliga LDPE-klasser, frågar vi om extruderingslinjen och det avsedda paketet innan vi ens nämner smältindex. En klass som fungerar utmärkt på en linje kan ge sämre resultat på en annan, så frågan är hur filmen ska tillverkas och användas, inte bara vilket datasheet-nummer som är högst.
En enkel diagnostik underlättar när problem uppstår. Lösa, slappa paket tyder vanligtvis på låg krympspänning eller för lite tunnelvärme. Dimmig folie betyder oftast överdriven värme eller en alltför het smältmassa vid extruderingen. Sprickor vid skarpa hörn tyder på att tjockleken är för tunn eller att blandningen behöver mer LLDPE för att motstå punktering. Att ändra en variabel åt gången och dokumentera varje försök går snabbare än att byta resin och hoppas på ett annat resultat.
Förvaring hör också hemma här. Samma industriella råd varnar för att värme över cirka 100°F kan orsaka för tidig krympning, så rullar som förvaras nära dörrar eller varma väggar kan komma fram redan försämrade.
Linjevariabler och en snabbreferens
På förpackningslinjen avgör tunneltemperaturen, vistelsetiden och luftflödet den slutgiltiga passformen. Folie används oftast som omslag för kartonger, pallbelastningar och burkar, enligtAnvändningsområden för krymptejp, och varje form kräver egna inställningar. För lite värme lämnar en löst film; för mycket värme bränner igenom eller gör den dimmig. Fångad luft behöver också en utväg, vilket är anledningen till att vissa filmer är förförborade. Tabellen kopplar varje faktor till en praktisk reglage.
| Faktor | Vad det påverkar | Praktisk spak |
|---|---|---|
| Smältindex | Smältstyrka, krymptention | Lägre för tunga paket; cirka 2,0 för lättviktsfilm |
| Densitet och LLDPE-blandning | Styvhet, klarhet, punkteringsbeständighet | Tillsätt LLDPE för hållfasthet, behåll LDPE för optiska egenskaper |
| Uppblåsnings- och nedblåsningsförhållande | Orienteringsbalans i båda riktningarna | Matcha förhållandena med paketets form |
| Kylning | Orientering frusen i filmen | Stabil smälttemperatur och jämn kylning |
| Tunneltemperatur och ståtid | Passform, dimma, genombränning | Prova flera inställningar per produkt |
| Lagring | För tidig krympning | Förvara rullarna svalt och borta från värme |
Materialjämförelser beror också på filmformen. En kort översikt frånKrympfolieförpackningObservera att LDPE och LLDPE är mindre genomskinliga än polyolefinfolie, så mål för genomskinlighet bör överenskommas innan ett resin väljs.
Slutsats
Förpackningsprestandan för krymptefilm är en kedja: hartsens smältindex och densitet, orientering under blåsning, kylning, lagring och inställningar i tunneln. En svag länk någonstans visar sig som slapphet, dimma eller sprickor. För lättviktsfilm och blandningar,Yanshan LD100ACär ett praktiskt alternativ för LDPE, medan tyngre buntar kan kräva ett lägre smältindex. Definiera först förpackningen, produktlinjen och klarhetsmålet, välj sedan rätt sort.
Referenser
- Wikipedia – Skruvlock
- Industriell förpackning – Den fullständiga guiden till krympfolie
- Google Patents – US9068032B2, LDPE för användning som blandningskomponent i krympfilmsapplikationer
- Susheng Polymer – Yanshan PE LD100 AC
- LyondellBasell – Krymptefilm
- Racklify – Krympfolie: Vad det är och hur det fungerar